Надёжность металлической детали начинается задолго до сварки или окончательной сборки. На её ресурс влияют химический состав стали, равномерность структуры, точность геометрии и качество поверхности. Поэтому заготовка для ответственного узла проходит не одну операцию, а целую производственную цепочку: от выплавки сплава до механической обработки и итогового контроля.
Техническое задание определяет весь маршрут
Сначала изготовитель уточняет назначение будущей детали, рабочую температуру, характер нагрузок и требования к коррозионной стойкости. Эти параметры помогают выбрать марку стали и технологию получения заготовки. Для одного изделия достаточно проката стандартного сечения, другому требуется поковка, полая заготовка или деталь со сложной геометрией.
Полезно заранее согласовать не только размеры, но и припуски под последующую обработку, допустимую кривизну, состояние поверхности и объём испытаний. Чем точнее исходные требования, тем меньше риск лишних операций и потерь металла.
От выплавки к формированию структуры
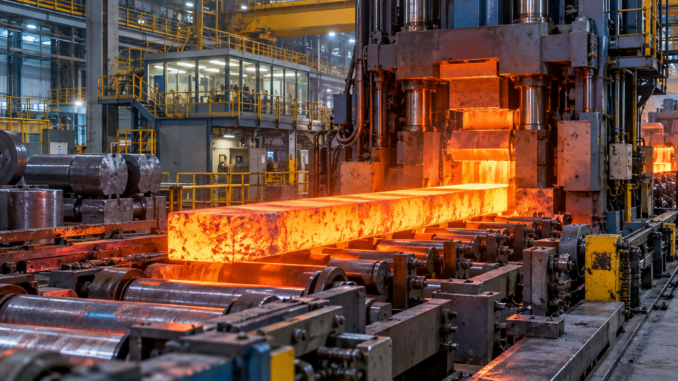
На этапе выплавки важно получить заданный химический состав и удалить нежелательные примеси. Для специальных сталей и сплавов может применяться переплав, который помогает повысить однородность металла. После этого материал направляют на горячую обработку давлением.
Прокатка, прошивка и ковка не просто меняют форму. При правильно выбранных температуре и степени деформации они формируют более равномерную структуру, уменьшают внутренние дефекты и задают направление волокон металла. Конкретный маршрут зависит от того, нужна ли заказчику сплошная заготовка, полый профиль, вал, втулка или иной полуфабрикат.
Пример предприятия, объединяющего выплавку и переплав сталей, горячую поперечно-винтовую прокатку, прошивку, ковку и механическую обработку, представлен на официальном сайте https://www.iomz.ru. Такой набор производственных возможностей позволяет рассматривать качество не как результат одной операции, а как итог согласованной технологической цепочки.
Зачем нужна термическая обработка
После горячего формообразования металл может иметь остаточные напряжения и неодинаковые свойства по сечению. Термическая обработка помогает получить требуемое сочетание прочности, пластичности и твёрдости. Режим выбирают по марке материала и назначению изделия: универсального цикла для всех сталей не существует.
Критичны скорость нагрева, выдержка и охлаждение. Отклонение от заданного режима способно привести к короблению, избыточной хрупкости или неоднородности структуры. Поэтому параметры цикла фиксируют, а результат подтверждают контрольными измерениями и испытаниями.
Механическая обработка и подготовка поверхности
Поковка или прокат обычно имеют технологический припуск. Токарная, фрезерная и другая механическая обработка доводят заготовку до нужной геометрии, формируют посадочные поверхности, канавки и отверстия. При этом важно оставить достаточный припуск на ранних стадиях, но не завышать его: лишний металл увеличивает время обработки и стоимость изделия.
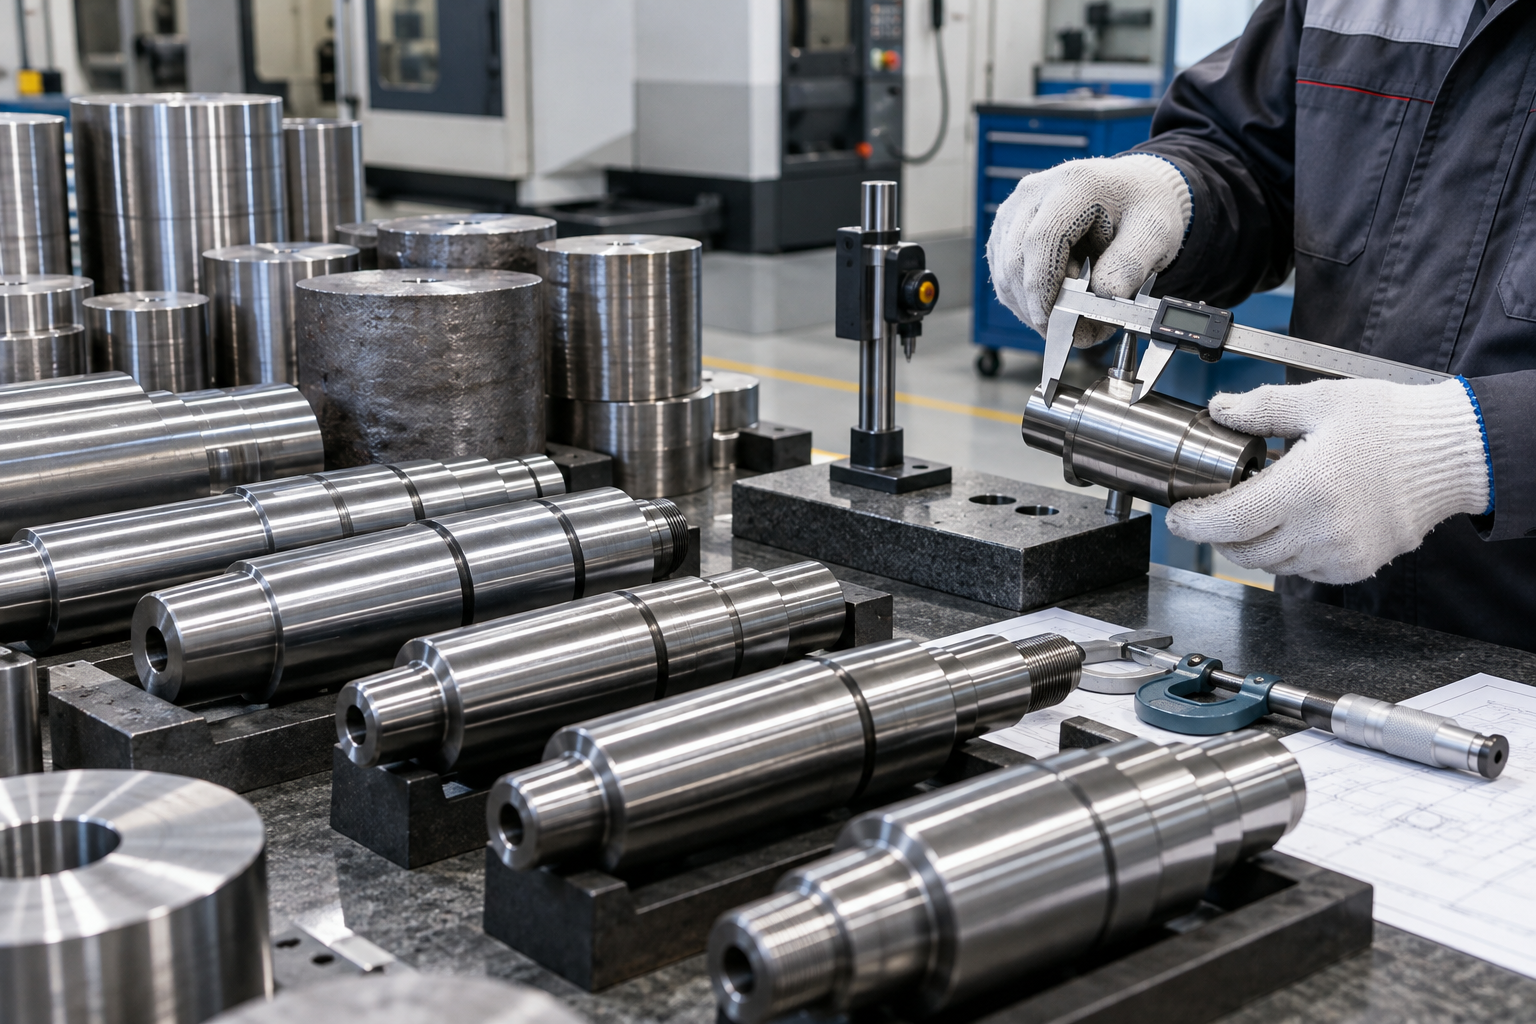
Перед контролем поверхность очищают от окалины и загрязнений. Дробеметная очистка делает дефекты заметнее и подготавливает металл к дальнейшим операциям. Правка применяется, когда после нагрева и деформации требуется восстановить прямолинейность прутка или заготовки.
Контроль качества на разных стадиях
Финальная проверка не заменяет промежуточный контроль. Химический состав оценивают после выплавки, геометрию — после формообразования и обработки, а механические свойства — после термического цикла. Для ответственных деталей дополнительно используют неразрушающие методы, позволяющие обнаружить внутренние и поверхностные дефекты без повреждения изделия.
В комплекте документов могут быть указаны марка стали, номер плавки, результаты испытаний, размеры и режим термообработки. Прослеживаемость особенно важна при серийных поставках: она позволяет связать готовую деталь с конкретной партией материала и технологическим маршрутом.
Что уточнить заказчику до размещения заказа
- назначение детали и условия её работы;
- марку стали или требуемые свойства материала;
- чертёж, допуски и припуски на обработку;
- необходимость термической обработки и очистки поверхности;
- методы контроля и состав сопроводительных документов;
- размер партии и требования к маркировке.
Комплексный подход снижает риск скрытых дефектов и несоответствия размеров. Когда выплавка, обработка давлением, термический цикл, механическая доводка и контроль рассматриваются как единый процесс, заказчик получает предсказуемую по свойствам заготовку, готовую к дальнейшему изготовлению узла.