Vous voulez apprendre à souder à l’arc (électrode) et gagner en autonomie pour réparer, créer ou simplement comprendre un savoir-faire ancien mais toujours indispensable ? Vous êtes au bon endroit. Dans ce guide complet, je vous accompagne pas à pas, depuis le choix de l’équipement jusqu’aux techniques avancées, en passant par la sécurité, les réglages et les exercices pour progresser. Je parle simplement, comme si nous étions côte à côte à l’atelier, et je vous livre des conseils concrets que j’aurais aimé recevoir quand j’ai commencé.
Souder à l’arc (électrode) est une technique versatile : elle fonctionne sur de nombreux aciers, ne nécessite pas de gaz extérieur et convient bien aux travaux en atelier comme sur chantier. Mais c’est aussi une discipline qui demande méthode, pratique et attention à la sécurité. Ce guide couvre tout ce qu’il faut savoir pour débuter, éviter les erreurs fréquentes et obtenir des cordons propres et résistants.
Pourquoi choisir la soudure à l’arc (électrode) ?
La soudure à l’arc avec électrode enrobée est appréciée pour sa simplicité d’installation : un poste à souder, une pince de masse, un porte-électrode et des baguettes enrobées suffisent. Pas besoin de bouteilles de gaz ou de régulateurs compliqués, ce qui en fait une méthode très pratique pour des réparations rapides ou pour travailler dehors par temps venteux.
Autre avantage : la diversité des électrodes. Selon leur composition, elles s’adaptent à des aciers différents, des positions variées et offrent des propriétés mécaniques variées pour les cordons. Enfin, bien maîtrisée, elle permet d’obtenir des soudures profondes et résistantes, idéales pour des structures sollicités mécaniquement.
Équipement et protection : ce dont vous avez besoin
Avant toute chose : la sécurité. L’arc produit des rayonnements UV/IR, des projections et des fumées. Une protection adaptée est indispensable. Voici la liste minimale d’équipement personnel et d’outils à prévoir.
- Masque de soudage à filtre approprié (masque à casque avec teinte auto) : protège des UV/IR et de l’éblouissement.
- Gants de soudeur en cuir : longs et résistants à la chaleur.
- Vêtements en coton épais ou veste de soudeur : évitez les fibres synthétiques qui fondent.
- Bottes de sécurité ou chaussures montantes non conductrices.
- Lunettes de sécurité sous le masque pour protection supplémentaire.
- Pince de masse et porte-électrode en bon état.
- Poste à souder adapté (inverter MMA ou transformateur classique) et câbles en bon état.
- Meuleuse avec disques adaptés, brosse métal, marteau de soudeur et burin de chipping.
- Extincteur à proximité et ventilation suffisante.
Ne minimise pas la ventilation : les fumées d’électrode peuvent être toxiques, surtout avec certains revêtements. Travailler dans un lieu ventilé et, si possible, avec extraction locale est fortement conseillé.
Les électrodes : choix et compréhension
Le choix de l’électrode influence tout : pénétration, apparence du cordon, facilité de travail et propriétés mécaniques après refroidissement. Les électrodes se codifient souvent selon des normes (par ex. AWS), indiquant la résistance mécanique, la position d’utilisation et le type de revêtement.
Voici un tableau récapitulatif des électrodes courantes et de leurs applications typiques. Les chiffres d’ampérage sont indicatifs et varient selon le fabricant et le diamètre de l’électrode.
| Type d’électrode | Usage | Caractéristiques | Diamètres courants | Plage d’ampérage (indicative) |
|---|---|---|---|---|
| E6010 / E6011 | Soudage pénétrant, travaux de réparation, racines | Bonne pénétration, tolère rouille/peinture légère | 2.5, 3.2, 4.0 mm | 60–140 A (selon diamètre) |
| E7018 | Assemblages structuraux, finition, joints critiques | Revêtement bas hydrogène, cordon lisse, bonne résilience | 2.5, 3.2, 4.0 mm | 70–160 A |
| E6013 | Usage général, facile pour débuter | Arc doux, dépôt facile, bonne apparence | 2.0, 2.5, 3.2 mm | 40–120 A |
| Electrodes inox / spéciales | Acier inoxydable, fonte, autres métaux | Formulation spécifique selon métal | selon application | selon fabricant |
Pour débuter, l’E6013 ou l’E7018 en 2,5–3,2 mm est souvent recommandé : l’E6013 pour la facilité et l’E7018 pour la qualité mécanique. L’E6010, très pénétrante, est efficace pour les racines et réparations mais demande plus d’expérience et parfois un poste DC capable de la polarité appropriée.
Réglages du poste : courant, polarité et ampérage
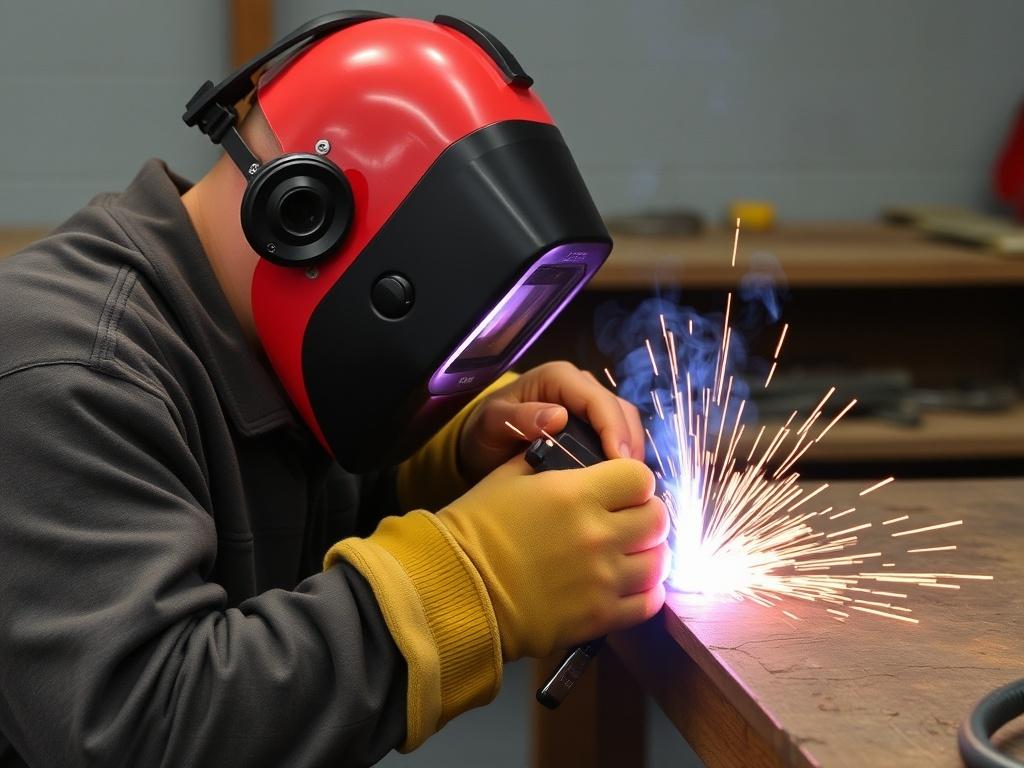
Le réglage du courant est l’une des clés pour réussir. Trop faible : l’arc s’éteint, le dépôt est insuffisant. Trop fort : fusion excessive, grosse goutte, risque de brûler la pièce. Le bon ampérage dépend du diamètre de l’électrode, du type d’électrode et de la position.
Règles générales :
- Consultez les recommandations du fabricant sur la boîte d’électrodes.
- Pour une électrode de 3,2 mm, commencez autour de 90–110 A selon le type.
- Pour une 2,5 mm, 60–90 A peut suffire.
- Pour une 4,0 mm, 120–200 A selon la machine.
Polarité : certaines électrodes doivent être utilisées en DC+ (électrode positive ou DCEP) pour une meilleure pénétration, d’autres en DC- (DCEN). Les électrodes cellulosiques (E6010) sont généralement en DC+, tandis que beaucoup d’électrodes rutile ou bas hydrogène acceptent DC- ou AC selon la recommandation.
La nature du courant (AC vs DC) influera sur la stabilité de l’arc et la pénétration : le courant continu (DC) offre souvent un arc plus stable et une pénétration plus profonde. De nombreux postes modernes inverter offrent les deux et permettent d’ajuster finement.
Préparation de la pièce
La préparation est 50 % du résultat. Nettoyez la zone de soudure : supprimez la peinture, l’huile, la rouille excessive et les saletés sur la zone d’assemblage. Utilisez une brosse métallique, une meuleuse ou un décapant chimique si besoin.
Pour des joints d’épaisseur, procédez à un chanfrein si vous faites une soudure d’assemblage nécessitant pénétration complète. Les soudures à l’arc réagissent mal aux grandes épaisseurs sans préparation adéquate. Respectez les jeux d’écartement nécessaires pour les racines (root gap) selon l’épaisseur et la position.
Technique de base : allumer et maintenir l’arc
La première opération pratique est de savoir « amorcer » l’arc. Deux méthodes courantes :
- La méthode par grattage : frottez légèrement l’électrode sur la pièce (comme allumer une allumette) puis relevez-la pour maintenir l’arc.
- La méthode par pointage : rapprochez l’électrode très près, touchez doucement, puis reculez de quelques millimètres pour créer l’arc. Attention aux courts-circuits qui enrobent l’extrémité.
Une fois l’arc établi, maintenez une longueur d’arc égale au diamètre de l’électrode ou moins : pour une 3,2 mm, l’arc devrait être autour de 2–4 mm. Une longueur d’arc trop grande provoque des projections et une chaleur mal contrôlée ; trop courte risque d’encrasser l’électrode.
L’angle du porte-électrode : pour les soudures en progression, maintenez un angle d’environ 20° vers la direction de déplacement (angle d’inclinaison du porte-électrode). Pour les passes d’arrière (backhand) on peut utiliser un léger angle inverse pour une meilleure pénétration racine. Adaptez selon l’électrode et la position.
Positions de soudage et mouvement
Les positions classiques sont 1G (plate à plat), 2G (verticale), 3G (angle), 4G (sous-toit). La position influence la technique et la vitesse de déplacement : en position verticale et plafond, la gravité complique la tenue du bain de fusion.
Les mouvements de l’électrode :
- Traînée (drag) : mouvement linéaire avec un angle pointant vers la soudure — souvent utilisé pour une pénétration plus prononcée.
- Balayage (weave) : mouvement latéral en zigzag pour remplir les joints larges ou contrôler le bain.
- Oscillation en U ou en entonnoir pour remplir progressivement avec plusieurs passes.
Le rythme et la vitesse de déplacement déterminent la largeur et la forme du cordon : avance trop rapide = cordon fin, manque de fusion ; trop lente = surépaisseur et risque d’inclusion. Cherchez l’équilibre en pratiquant sur tôle d’essai.
Guide pas à pas : une soudure simple (butt joint)
Voici une procédure type, de la préparation au nettoyage, pour souder deux tôles en plan (butt joint) à l’arc avec électrode.
- Préparez les pièces : nettoyez bords, ajustez l’écartement (root gap) à 1–3 mm selon épaisseur, fixez par serres ou pointage.
- Choisissez l’électrode : par ex. E7018 3,2 mm pour une structure. Préparez le poste et réglez l’ampérage selon la recommandation (ex. 100–120 A).
- Équipez-vous : masque, gants, vêtement protecteur, pince de masse solidement connectée à la pièce la plus proche du cordon.
- Strikez l’arc : positionnez l’électrode, amorcez avec précaution et stabilisez l’arc à la longueur correcte (2–3 mm).
- Effectuez la passe racine : avancez lentement en gardant l’angle et la longueur d’arc ; l’objectif est d’assurer fusion des deux bords pour une pénétration complète.
- Enlevez les scories : laissez refroidir un peu, puis enlevez les scories avec un marteau à piquer et une brosse métallique. Inspectez la pénétration.
- Passe(s) intermédiaire(s) : réalisez une ou plusieurs passes pour remplir le joint, en contrôlant le bain et la géométrie.
- Passe de finition : appliquez un cordon final soigné pour obtenir une belle apparence et une transition lisse.
- Nettoyage final : retirez les scories et meulez si nécessaire pour un aspect propre ou pour préparer une peinture.
Chaque passe doit être ajustée selon l’épaisseur et la position. Pour les soudures critiques, laissez refroidir progressivement et surveillez l’apparition de fissures.
Problèmes courants et comment les corriger
Voici une liste des défauts les plus fréquents et des solutions pratiques pour les corriger :
- Arc instable / projections : vérifiez la longueur d’arc (réduire si trop grande), nettoyez l’électrode, augmentez légèrement le courant si nécessaire.
- Inclusions de scorie : enlevez bien la scorie entre chaque passe et adaptez la technique (vitesse et angle).
- Porosité : vérifiez la propreté (peinture, huile), l’humidité des électrodes (séchage si nécessaire), et la ventilation pour évacuer fumées et vapeur.
- Soudure froide (mauvaise fusion) : augmentez l’ampérage ou diminuez la vitesse d’avancement, améliorez la préparation des bords.
- Fissuration à chaud : trop de vitesse de refroidissement ou surchauffe localisée ; adoptez un préchauffage si nécessaire et contrôlez l’interpass temperature.
- Sous-coupe (undercut) : angle et ampérage mal réglés ; réduisez l’ampérage ou modifiez l’angle, augmentez la vitesse si le bain est trop liquide.
Entretien des électrodes et stockage
Les électrodes enrobées peuvent absorber l’humidité, surtout celles à faible hydrogène (E7018), ce qui provoque des défauts (porosité, fissuration). Stockez-les dans leur emballage d’origine, au sec. Pour des électrodes sensibles, utilisez un four de séchage à basse température suivant les recommandations du fabricant (ex. 250 °C pendant plusieurs heures) avant usage.
Évitez de laisser des électrodes humides à l’air libre. Si vous suspectez de l’humidité, repassez-les au four selon la procédure de séchage avant d’utiliser.
Exercices pratiques pour progresser
La pratique est essentielle. Voici quelques exercices progressifs pour développer précision et contrôle :
- Faire des cordons en position plate sur tôle 3 mm avec électrode 2,5 mm. Travaillez la régularité.
- Faire des cordons en U et en V (balayage) pour habituer le bras au mouvement latéral.
- Réaliser des joints butt simples en alignant deux tôles 3–5 mm, pratiquer racine et passes de remplissage.
- Souder en position verticale descendante et ascendante pour sentir la gravité sur le bain.
- Faire des cordons en plafond (soudure sous-toit) pour acquérir maîtrise et confiance.
Notez vos réglages (ampérage, diamètre d’électrode, position) et observez le résultat : cela accélère l’apprentissage.
Conseils avancés et astuces de pro
Quelques petites astuces accumulées avec l’expérience :
- Marquez légèrement la zone de départ pour faciliter l’amorçage de l’arc.
- Pour débuter une passe racine, pointillez plusieurs points espacés pour maintenir l’alignement avant la passe complète.
- Si vous travaillez à l’extérieur, créez un écran contre le vent : l’air perturbe l’arc et refroidit le bain.
- Pour des soudures très longues, préchauffez localement pour réduire la contrainte thermique et la fissuration.
- Utilisez un fil ou une baguette de guidage temporaire pour maintenir l’écartement précis sur des joints critiques.
Enfin, regardez des soudeurs expérimentés, filmez-vous et analysez vos cordons ; souvent, une petite correction d’angle ou de vitesse change tout.
Maintenance du poste et de l’atelier
Un poste bien entretenu garantit des arcs stables et une sécurité accrue. Vérifiez régulièrement :
- L’état des câbles et des connexions : pas de fil effiloché, pas de prises mal serrées.
- La pince de masse : nettoyage des contacts pour une bonne conductivité.
- Les réglages et les ventilateurs du poste : dépoussiérage et vérification du refroidissement.
- Les outils de meulage et brossage : disques en bon état et protections.
Rangez les électrodes au sec, nettoyez l’atelier des accumulations de poussières et limaille et gardez l’extincteur vérifié. Un environnement propre réduit les risques d’accident et les défauts de soudure.
Normes, documentation et apprentissage complémentaire
Si vous visez des applications structurales ou professionnelles, renseignez-vous sur les normes locales (ex. normes EN, AWS, ISO) qui définissent les qualifications de procédure (WPS) et les essais (radiographie, essais destructifs). Une qualification formelle peut être exigée pour des travaux critiques.
Pour progresser, suivez des cours pratiques certifiés, consultez des manuels techniques et pratiquez régulièrement. Les forums et les vidéos peuvent aider, mais rien ne remplace l’encadrement d’un moniteur qualifié pour corriger les mauvaises habitudes.
Tableau récapitulatif : réglages de départ recommandés
| Diamètre électrode | Type recommandé | Position | Ampérage de départ (indicatif) | Longueur d’arc |
|---|---|---|---|---|
| 2,0–2,5 mm | E6013 / E7018 | Plate, verticale | 50–90 A | 1–3 mm |
| 3,2 mm | E7018 / E6013 | Général | 90–130 A | 2–4 mm |
| 4,0 mm | E7018 / E6010 | Pièces épaisses | 120–200 A | 3–5 mm |
Sécurité finale avant de commencer
Avant de lancer l’arc pour de bon, prenez un instant pour vérifier : toutes les personnes à proximité portent-elles des protections ? L’extincteur est-il accessible ? Les câbles et la pince de masse sont-ils bien fixés ? Le poste et les électrodes sont-ils adaptés à la tâche ? Une défaillance ou une erreur d’inattention peut coûter cher. La sécurité n’est pas un détail, c’est la base de la pratique sereine et efficace.
Maintenez une routine : vérification, mise en place, contrôle, soudage, nettoyage. Avec le temps, cette routine devient naturelle et vous permet de vous concentrer sur l’amélioration de vos cordons et de vos techniques.
Ressources pour approfondir
Pour aller plus loin, recherchez des ouvrages techniques sur la soudure, suivez des modules de formation en atelier et consultez les fiches techniques des fabricants d’électrodes. Les ateliers de formation vous donneront l’expérience supervisée nécessaire pour maîtriser des électrodes plus techniques ou des positions complexes.
Gardez en tête qu’apprendre à souder est un processus : chaque erreur est une leçon. Notez vos réussites et vos réglages pour pouvoir les reproduire. Plus vous pratiquez avec méthode, plus vos cordons gagneront en régularité et en solidité.
Conclusion
Apprendre à souder à l’arc (électrode) demande de la patience, du respect des règles de sécurité et beaucoup d’entraînement. En choisissant le bon matériel, en préparant correctement vos pièces, en réglant convenablement votre poste et en pratiquant régulièrement les gestes de base (amorcage, maintien de l’arc, angles, vitesse), vous obtiendrez des soudures solides et esthétiques. Commencez sur des pièces d’essai, notez vos réglages, corrigez les défauts au fur et à mesure et n’hésitez pas à suivre une formation pour accélérer votre progression. La méthode est accessible et gratifiante : prenez votre temps, soyez rigoureux et vous réussirez vos premiers cordons avec fierté.